Artykuł sponsorowany
Dlaczego stal nierdzewna, aluminium i miedź wymagają innych ustawień przy spawaniu pod wodą
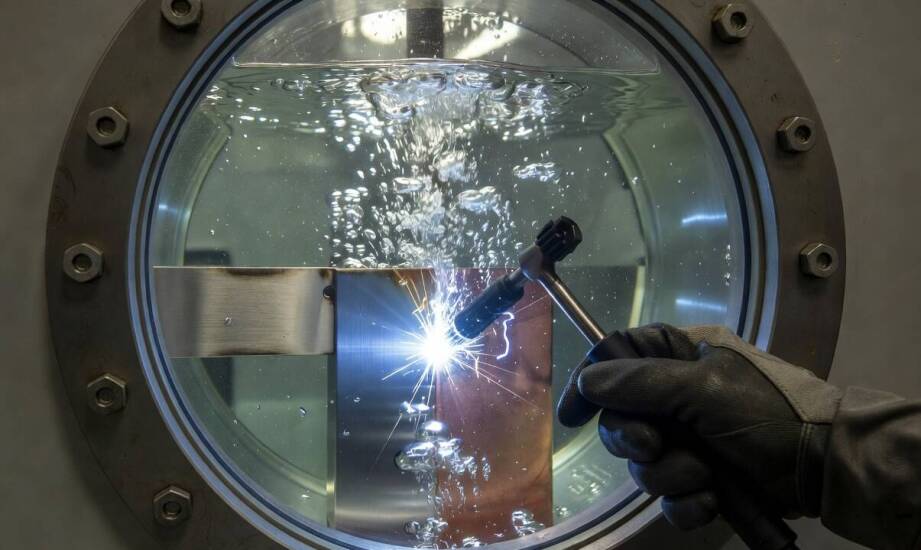
Pod wodą sama możliwość wykonania spoiny nie przesądza o jej długoterminowej trwałości ani szczelności mechanicznej. Ciągła obecność cieczy wymusza gwałtowne odprowadzanie ciepła do otoczenia, co mocno zmienia termikę całego procesu. Różne stopy przemysłowe reagują na to fizyczne zjawisko w zupełnie odmienny sposób. Prawidłowe spawanie podwodne metali wymaga precyzyjnego dopasowania parametrów prądowych do wewnętrznej struktury materiału. Stal nierdzewna, aluminium i miedź stawiają przed spawaczem zupełnie inne wymogi w zakresie wstępnego przygotowania powierzchni oraz kontroli strefy wpływu ciepła. Brak uwzględnienia tych różnic prowadzi do szybkiej degradacji złącza pod wpływem obciążeń dynamicznych i zasolenia. Zrozumienie zachowania poszczególnych pierwiastków pozwala uniknąć błędów, które w środowisku wodnym są trudne do późniejszego usunięcia.
Wymagania termiczne przy łączeniu stali nierdzewnej i aluminium
Stal nierdzewna opiera swoją żywotność na cienkiej warstwie pasywnej tlenku chromu. Powłoka ta stanowi naturalną barierę oddzielającą strukturę stopu od niszczącego działania chloru i soli morskiej. Wprowadzenie bardzo wysokiej temperatury z łuku spawalniczego trwale niszczy powłokę ochronną w strefie wpływu ciepła. Towarzyszące temu zjawisku osadzanie się zanieczyszczeń z otuliny elektrody silnie przyspiesza procesy korozyjne wzdłuż krawędzi nowo powstałego złącza. Wykonanie szczelnego połączenia wymaga starannego oczyszczenia brzegów elementu tuż przed zajarzeniem łuku. Zbyt wysokie napięcie skutkuje głębokim przegrzaniem docelowego detalu i utratą jego odporności na rdzę. Po ostygnięciu materiału bywa wymagane przeprowadzenie powtórnej pasywacji chemicznej, co poniżej lustra wody stanowi bardzo skomplikowaną procedurę techniczną.
Aluminium sprawia odmienne trudności ze względu na specyficzne właściwości swojej wierzchniej warstwy. Związek tlenku glinu pokrywający krawędzie topi się dopiero w temperaturze sięgającej 2050–2072°C, podczas gdy czysty metal ulega upłynnieniu już przy 660°C. Próba stopienia elementu bez wcześniejszego zeszlifowania powierzchni kończy się uwięzieniem płatków tlenku bezpośrednio wewnątrz spoiny. Nawet minimalna obecność zabrudzeń w obszarze roboczym wywołuje silną porowatość zastygającego jeziorka, osłabiając cały przekrój złącza. Przed rozpoczęciem pracy nurek musi zedrzeć warstwę tlenkową w sposób mechaniczny przy użyciu twardych szczotek drucianych. Dopiero czysta płaszczyzna pozwala na wprowadzanie spoiwa bez ryzyka formowania się wewnętrznych pęcherzy gazowych, które mogłyby doprowadzić do pęknięcia kadłuba.
Przewodność cieplna miedzi a dobór technologii naprawy
Miedź wyróżnia się bardzo wysoką przewodnością cieplną na poziomie od 370 do 400 W/m·K. Wynik ten przewyższa osiągi standardowej stali węglowej niemal siedmiokrotnie. Energia cieplna generowana z palnika bardzo szybko rozprasza się w całej objętości materiału, dynamicznie uciekając z miejsca powstawania spawu. Utrzymanie stabilnego i płynnego jeziorka wymaga zasilania łuku prądem o znacznie podwyższonym natężeniu. Masywne elementy miedziane często potrzebują wstępnego podgrzewania kierunkowego. Gwałtowne chłodzenie przez otaczający akwen znacznie skraca czas formowania spoiny, potęgując naprężenia w siatce krystalicznej stopu.
Wytrzymałość tak wymagających materiałów narzuca konieczność wyboru właściwego środowiska pracy. Technika mokra polega na prowadzeniu łuku w pełnym kontakcie z otaczającym środowiskiem wodnym. Taki wariant sprawdza się głównie przy prostych stalach konstrukcyjnych. W przypadku miedzi czy stopów aluminium generuje on wysokie ryzyko pęknięć wodorowych oraz powstawania kruchych struktur. Metoda sucha opiera się na montażu szczelnych habitatów roboczych wokół uszkodzonego miejsca i odpompowaniu z nich cieczy. Mechaniczne odizolowanie obszaru spajania daje ścisłą kontrolę nad jakością złącza, redukując negatywny wpływ gwałtownego hartowania metalu. Przedsiębiorstwo Hydromor dobiera określoną technikę do rzeczywistych wymagań sprzętowych oraz fizycznych właściwości naprawianego obiektu hydrotechnicznego.
Trwałość prac nurkowych w przemyśle morskim
Ostateczna skuteczność prac zależy od precyzyjnej identyfikacji stopu jeszcze przed zanurzeniem zespołu roboczego. Wykorzystanie uniwersalnych wartości natężenia prądu do wszystkich rodzajów metali skutkuje powstaniem nietrwałych, podatnych na pękanie połączeń. Prawidłowe zdiagnozowanie warunków brzegowych pozwala określić rygor oczyszczania powierzchni i rodzaj zastosowanego spoiwa. Specjalistyczne roboty hydrotechniczne opierają się na świadomym kontrolowaniu cyklu cieplnego. Tylko precyzyjne sterowanie łukiem podwodnym zabezpiecza infrastrukturę portową i pływającą przed ponownymi uszkodzeniami mechanicznymi i ogniskami głębokiej korozji szczelinowej.
Kategorie artykułów
Polecane artykuły

Jak ustalić, czy linia produkcyjna wymaga przeglądu, naprawy czy modernizacji

Wyliczanie zaliczek na podatek dochodowy w spółkach z o.o

Innowacyjne zastosowania chwytaków próżniowych do płyt warstwowych w budownictwie
